


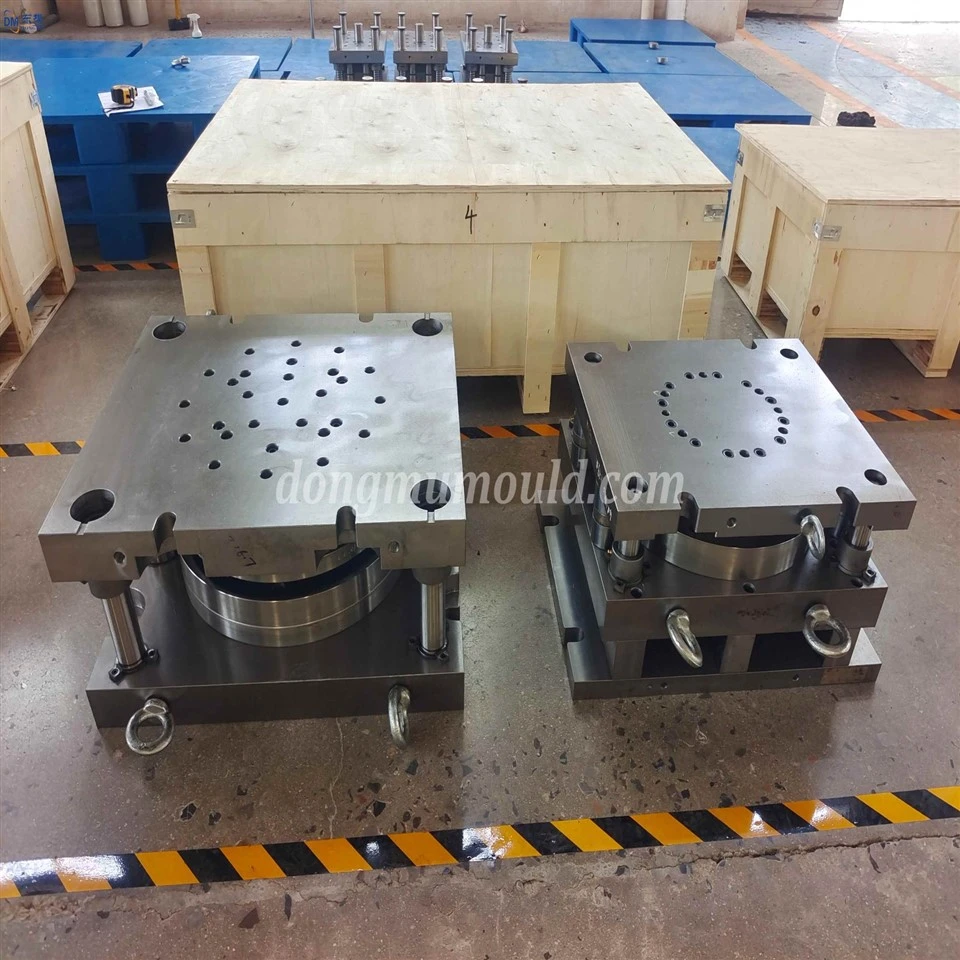


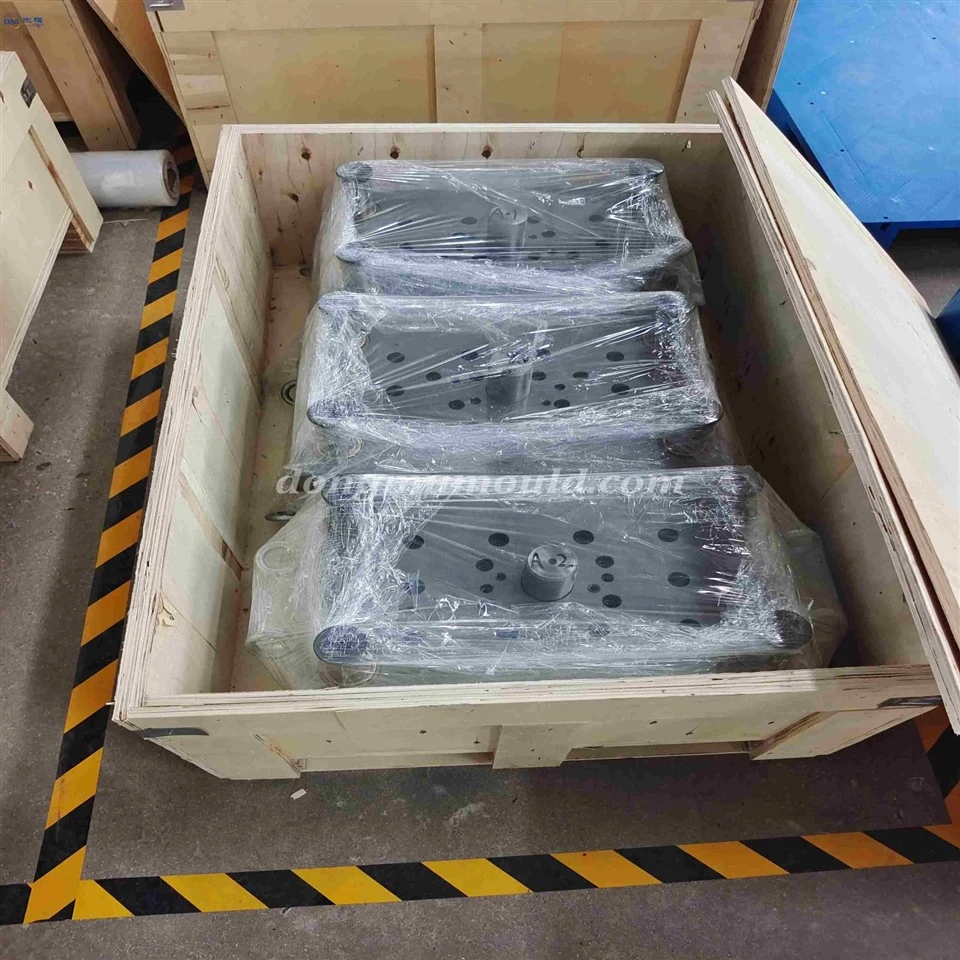

Strategia projektowania inżynieryjnego dla złożonych wielo-stanowiskowych matryc progresywnych w samochodowych elementach konstrukcyjnych

I. Zalety złożonych matryc progresywnych z wieloma-stanowiskami
Matryce progresywne z wieloma-stanowiskami wykonują procesy wykrawania, formowania, gięcia i kształtowania sekwencyjnie na wielu ciągłych stanowiskach. Nadają się do formowania-o skomplikowanych kształtach i-precyzyjnych elementach konstrukcyjnych samochodów. W porównaniu do przetwarzania z jedną-stacją lub wieloma-matrycami, ich praktyczne zalety są następujące:
Wysoka-wydajna produkcja ciągła: przedmiot obrabiany przechodzi wszystkie etapy przetwarzania w matrycy. Można go wyposażyć w zrobotyzowany system załadunku i rozładunku, umożliwiający całodobową, zautomatyzowaną, ciągłą produkcję. Wydajność produkcji pojedynczego zestawu matryc jest 3-5 razy większa niż w przypadku matrycy jednostanowiskowej.
Wysoka dokładność obróbki: Układ stacji matryc jest kompaktowy i wykorzystuje precyzyjne struktury prowadzące i pozycjonujące materiał. Tolerancje wymiarowe przedmiotu obrabianego można kontrolować w zakresie ± 0,01–0,03 mm, zapewniając spójność wymiarową w produkcji masowej.
Doskonałe wykorzystanie materiału: Układ materiałów jest zoptymalizowany w zależności od kształtu samochodowego komponentu konstrukcyjnego, wykorzystując metody zagnieżdżonego układu materiału i minimalną ilość odpadów. Wykorzystanie materiału jest o 10%-15% wyższe w porównaniu z tradycyjną obróbką jednostanowiskową.
Znaczące oszczędności: zautomatyzowana produkcja zmniejsza nakład pracy, zmniejsza odsetek defektów spowodowanych błędami ludzkimi oraz zmniejsza koszty produkcji i instalacji wielu form jednostacyjnych-, co skutkuje zmniejszeniem kosztów-formy na jednostkę o ponad 20%.
II. Podstawowe koncepcje projektowania inżynierskiego
Projekt techniczny złożonych, wielostanowiskowych matryc progresywnych musi uwzględniać wykonalność produkcji, kontrolę kosztów, łatwość konserwacji i wymagania środowiskowe. Podstawowe zasady praktycznego zastosowania są następujące:
1. Wielodyscyplinarne wspólne projektowanie: łączenie właściwości materiałowych elementów konstrukcyjnych pojazdów, wymagań dotyczących procesu tłoczenia, możliwości wytwarzania form i standardów jakości gotowego produktu, integrowanie doboru materiałów, projektowania konstrukcyjnego, obróbki cieplnej i kontroli jakości, aby uniknąć rozdźwięku między projektem a praktyką.


2. Modularyzacja i standaryzacja: Forma przyjmuje konstrukcję modułową, dzieląc funkcje, takie jak wykrawanie, formowanie i gięcie, na niezależne moduły; wybór komponentów zgodnych ze standardami krajowymi lub branżowymi, takich jak standardowe słupki prowadzące, tuleje prowadzące i stemple, skraca cykl projektowania i produkcji; łatwo uszkodzone części formy można szybko wymienić, co poprawia elastyczność produkcji.
3. Projektowanie cyfrowe i symulacja: Oprogramowanie CAD służy do projektowania konstrukcji formy, a oprogramowanie symulacyjne CAE służy do symulacji stanu przepływu, rozkładu naprężeń i sprężynowania materiałów podczas procesu tłoczenia. Pomaga to przewidzieć defekty formowania, zoptymalizować strukturę formy i parametry procesu oraz zmniejszyć liczbę przebiegów próbnych.
4. Koncepcja ekologicznej produkcji: Optymalizacja struktury formy w celu zmniejszenia zużycia materiału formy; przyjąć-energooszczędne systemy chłodzenia, aby zmniejszyć zużycie energii produkcyjnej; zoptymalizuj układ materiałów, aby ograniczyć wytwarzanie odpadów, osiągając produkcję przyjazną dla środowiska i-oszczędną energetycznie.
III. Kluczowe strategie projektowe
1. Strategia dopasowywania materiałów i procesów: Części konstrukcyjne pojazdów zwykle wykorzystują stal-o wysokiej wytrzymałości (taką jak stal HSLA i DP) oraz stopy aluminium. Siłę tłoczenia, prędkość tłoczenia i schematy smarowania należy ustawić w zależności od grubości materiału i wytrzymałości na rozciąganie. Tłoczenie stali-o wysokiej wytrzymałości wymaga-odpornych na zużycie materiałów formy, aby zwiększyć siłę uchwytu półwyrobu i zapobiec tworzeniu się pęknięć; tłoczenie stopów aluminium wymaga zoptymalizowanej chropowatości powierzchni formy i stosowania specjalistycznych smarów, aby zapobiec zarysowaniom.
2. Linia montażowa-Stylowy układ procesu: stanowiska robocze są planowane zgodnie z kolejnością formowania części konstrukcyjnych samochodów, zgodnie z zasadą „najpierw wykrawanie, potem formowanie; najpierw proste, potem złożone”, co skraca odległość przemieszczania się materiału w formie i zmniejsza odkształcenie zmęczeniowe materiału. Zainstalowano boczne płyty prowadzące, pływające sworznie i inne urządzenia do prowadzenia i pozycjonowania materiału, aby zapewnić płynny transport materiału i dokładność pozycjonowania kontrolowaną w zakresie ± 0,02 mm.


3. Precyzyjna kontrola wymiarowa i projektowanie tolerancji: Obszary deformacji materiału i koncentracji naprężeń są analizowane za pomocą symulacji CAE. Stanowiska formujące projektowane są dla obszarów narażonych na sprężynowanie, a naddatki wymiarowe ustalane są racjonalnie dla każdego stanowiska. Tolerancje wymiarowe kluczowych elementów formy są zmniejszone o 0,01–0,02 mm zgodnie z wymaganiami dotyczącymi montażu części konstrukcyjnych pojazdów, aby zapewnić dokładność montażu gotowego produktu.
4. Ulepszona konstrukcja formy: podstawa formy oraz stemple/matryce są wykonane z-wytrzymałej stali formierskiej, takiej jak H13 i SKD11, i poddawane hartowaniu próżniowemu i głębokiej obróbce kriogenicznej w celu uzyskania twardości HRC58-62, co poprawia odporność formy na zużycie i udarność.. 5. Zoptymalizowany obwód chłodzenia formy zapewnia równomierne chłodzenie i kontrolę temperatury roboczej formy w zakresie 50–80 stopni, zapobiegając wpływowi deformacji termicznej dokładność.
6. Wygodna konstrukcja konserwacji i wymiany: Forma ma odłączalną konstrukcję, a stempel i matryca są przymocowane za pomocą śrub w celu szybkiego demontażu i montażu; zapewniono zapasowe miejsca montażowe dla wrażliwych części, eliminując potrzebę demontażu całej formy podczas wymiany części, takich jak stemple i słupki prowadzące, skracając czas konserwacji do mniej niż 1 godziny i poprawiając wykorzystanie sprzętu.
Skontaktuj się z nami
Infolinia konsultacyjna: +86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Zaangażowanie w usługę: Odpowiedź na zapytanie w ciągu 12 godzin; zapewnić bezpłatną optymalizację projektu formy dla kwalifikujących się klientów.
Hengshui Dongmo Precision Metal Products Co., Ltd
Popularne Tagi: niestandardowe matryce do tłoczenia metali, narzędzia do części samochodowych, elektroniczne części do tłoczenia ze stali nierdzewnej, Chiny, dostawcy, producenci, fabryka, zakup, cena, wyprodukowane w Chinach


