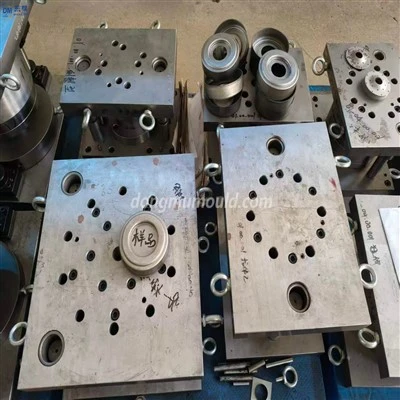
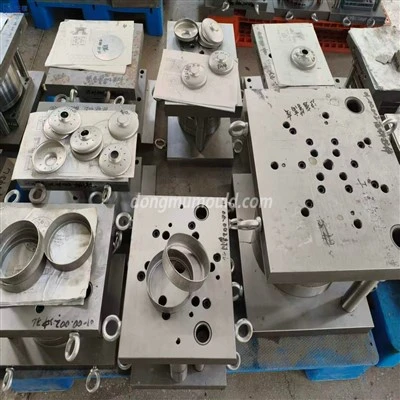
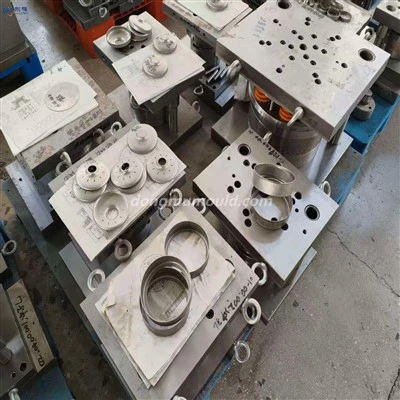
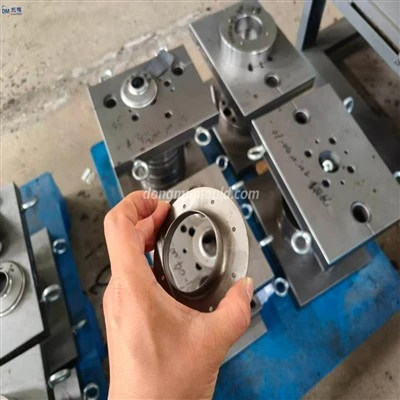
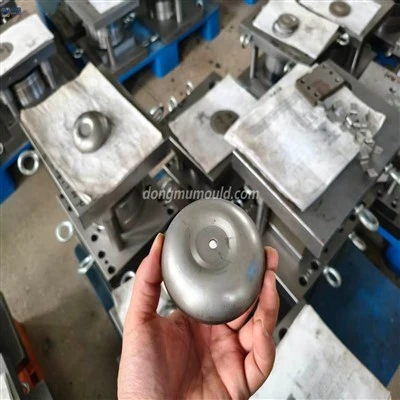
Proces produkcji tłoczników: sporządzanie rysunków części, modele procesów produkcyjnych, modelowanie, topienie stopu i odlewanie, czyszczenie form i modyfikowanie wnęk. Poniższy rysunek przedstawia matrycę rysunkową jako przykład do wprowadzenia jej procesu.
L, rysunek rosnący i model procesu produkcyjnego: zgodnie z rysunkiem części rozmiar każdej części jest skalowany zgodnie ze współczynnikiem skurczu linii stopu cynku, a pion do nalewania i zimne żelazko są projektowane. Narysuj więc modelowy diagram procesu i przetwórz model procesu produkcyjnego zgodnie z tym diagramem.
2, produkcja formy do dziurkowania: zgodnie z różnymi wymiarami dostarczonymi przez rysunek procesu modelowego, wybierz wysokiej jakości drewno, aby wykonać model dziurkacza. Dokładność wymiarowa modelu jest wymagana, aby osiągnąć drugorzędną dokładność modelu drewnianego. Powierzchnia formy do drewna jest pomalowana odpryskami farby, aby chropowatość powierzchni Rz wynosiła mniej niż 10 μm. Kąt pochylenia wynosi ± 1 °.
3. Produkcja modelu formy wklęsłej: Produkcja formy wklęsłej polega na wklejeniu warstwy ołowiu o tej samej grubości co części produktu na powierzchni roboczej formy wypukłej w celu utworzenia szczeliny między wypukłością a czterema. Powierzchnię wypukłego przewodu formy należy pomalować, aby po odlaniu chropowatość powierzchni wklęsłej formy była niewielka. Model wnęki wykonany jest z gipsu paryskiego. W celu ułatwienia oddzielenia wypukłych i wklęsłych form podczas odlewania gipsu, na przecinaną powierzchnię należy rozpylić warstwę środka antyadhezyjnego (np. Polistyren w roztworze toluenu). Po odlaniu model gipsowej wklęsłej formy należy wysuszyć, a następnie wyjąć z formy. Pomaluj powierzchnię ubytku i powierzchnię podziału.
4. Modelowanie. Jako materiał formierski wybierz drobnoziarnisty piasek formierski o wysokiej wytrzymałości. Ponieważ temperatura odlewania stopu cynku jest stosunkowo niska, wymagania dotyczące odporności na ogień i przepuszczalności powietrza dla piasku formierskiego nie są wysokie. Stempel i forma wklęsła są modelowane osobno i można wybrać metody modelowania, takie jak modelowanie piaskownicy lub modelowanie wgłębienia. Zgodnie z wymaganiami formy, system odlewniczy przyjmuje typ wtrysku dolnego lub typ otwarty. Ze względu na duży współczynnik skurczu stopu cynku należy zastosować pion podajnika.
5, topienie stopu cynku
6. Odlewanie: W przypadku średnich i małych form można zastosować odlewanie na sucho lub odlew Nirvana. Otwory wentylacyjne do rzucania Nirvany powinny być większe. Podczas odlewania stopu cynku płynny przepływ stopu powinien być powoli i płynnie wtryskiwany do wnęki. W przypadku dużych form, aby zapobiec lub zmniejszyć odkształcenie wnęki formy, rury z wodą chłodzącą lub schłodzone żelazo można ustawić wokół wnęki podczas odlewania, aby zapewnić sekwencyjne krzepnięcie ciekłego stopu.
7. Chłodzenie, czyszczenie i modyfikacja odlewów ze stopów cynku:
Odlewy form po odlaniu generalnie przyjmują naturalne chłodzenie, ale małe odlewy form o prostych kształtach mogą być również chłodzone przez chłodzenie wodą, co sprzyja poprawie właściwości mechanicznych stopu. W przypadku skomplikowanych kształtów lub dużych form ze stopu cynku, wiertło odlewnicze powinno być powoli chłodzone. Po całkowitym schłodzeniu stopu pudełko jest otwierane. Odlewy po zapakowaniu należy oczyścić piaskiem, a nadlew zasypowy usunąć za pomocą cięcia gazowego. Wnęka formy nie jest już przetwarzana, ale należy użyć papieru ściernego do szlifowania, polerowania wnęki formy, rysowania otworu matrycy itp., Zwłaszcza zaokrąglenie ciągnące powinno spełniać wymagania gładkości i gładkości, a na końcu wypukłe i wklęsłe formy ze stopu cynku należy łączyć Matryca, płaszczyzna jej górnej i dolnej płyty dolnej jest obrobiona maszynowo (frezowana lub strugana) tak, aby górna i dolna płyta dolna miały płaskie powierzchnie stykające się z prasą i zachowały pewien stopień równoległości, aby zapewnić montaż precyzja.