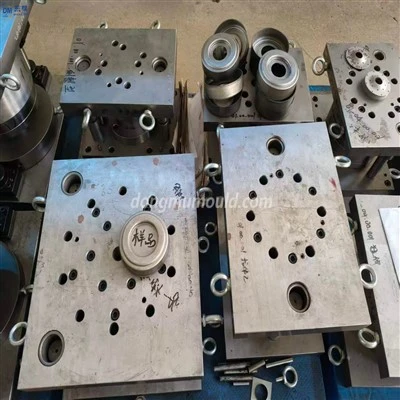
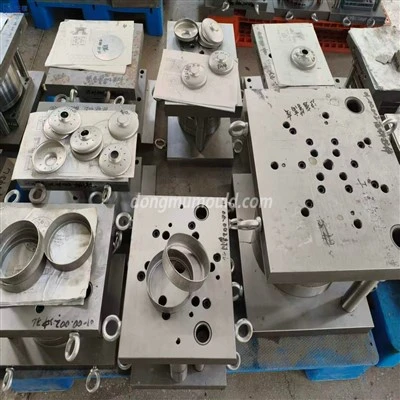
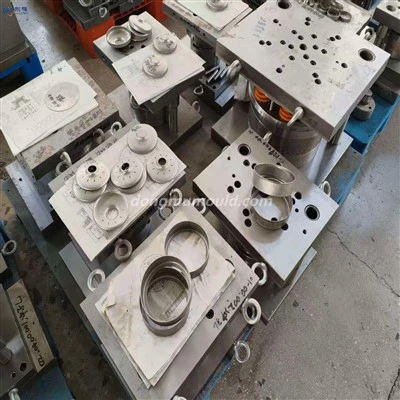
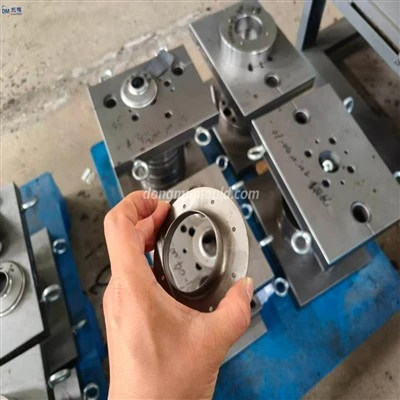
W produkcji tłoczników progresywnych należy przeprowadzić szczegółową analizę wad tłoczenia i podjąć skuteczne środki zaradcze, aby zasadniczo rozwiązać pojawiające się problemy, tak aby zmniejszyć koszty produkcji i osiągnąć płynną produkcję. Poniżej znajduje się analiza przyczyn i środków zaradczych w przypadku typowych defektów tłoczenia w produkcji w następujący sposób dla odniesienia personelu zajmującego się konserwacją form.
1. Wykrawanie części z surowymi krawędziami.
(1) Powody: A. Ostrze jest zużyte; B. Efekt nie jest oczywisty po zbyt dużym prześwicie; C. Ostrze jest wyszczerbione; D. Luka jest nieracjonalnie przesunięta w górę iw dół lub luźna; E. Pleśń jest źle wyrównana w górę iw dół.
(2) Środki zaradcze: A. Zbadaj ostrze noża; B. Kontroluj dokładność obróbki wypukłej i wklęsłej matrycy lub modyfikuj odstęp projektowy; C. Zbadaj ostrze noża; D. Wyreguluj szczelinę zaślepiającą, aby potwierdzić zużycie otworu szablonu lub dokładność obróbki wypraski; E. Wymień elementy prowadzące lub ponownie uformuj.
2. Skaczące zgniatanie wiórów
(1) Powody: A. Luka jest zbyt duża; B. Niewłaściwe karmienie; C. Olej do tłoczenia spada zbyt szybko i jest lepki; D. Forma nie jest rozmagnesowana; E. Stempel jest zużyty, a wióry są dociskane do stempla; F. Stempel jest za krótki, a długość wkładki jest niewystarczająca; G. Materiał jest twardy, a kształt wykrawania jest prosty; H. Środki nadzwyczajne.
(2) Środki zaradcze: A. Kontroluj dokładność przetwarzania wypukłych i wklęsłych form lub modyfikuj lukę projektową; B. Przytnij materiałowy pas i wyczyść formy w odpowiednim czasie podczas wysyłania do odpowiedniej pozycji; C. Kontroluj ilość tłoczonych kropli oleju lub zmień typ oleju, aby zmniejszyć lepkość; D. Po treningu należy go rozmagnesować (należy zwrócić większą uwagę na materiał do wykrawania); E. Zbadaj krawędź stempla; F. Dopasuj długość ostrza stempla do wklęsłej formy; G. Zmień materiał i zmodyfikuj projekt. Stempel jest wkładany do powierzchni czołowej, aby wypchnąć lub przyciąć fazę lub łuk (zwróć uwagę na kierunek). Zmniejszyć obszar spojenia między końcową powierzchnią krawędzi stempla a wiórem; H. Zmniejsz ostrość krawędzi matrycy, zmniejsz ilość treningu na krawędzi matrycy i zwiększ szorstkość powierzchni (powłokę) prostej krawędzi matrycy. Użyj odkurzacza, aby zassać odpady. Zmniejsz prędkość impulsu i spowolnij odpryski.
3. Blokowanie wiórów
(1) Powody: A. Otwór przeciekowy jest za mały; B. Otwór przeciekowy jest zbyt duży i odpadki toczą się; C. Ostrze noża jest zużyte, a zadziory są duże; D. Olej do wykrawania spada zbyt szybko i jest lepki; E. Matryca jest prosta. Powierzchnia ostrza jest szorstka, a spiekany proszek przylega do ostrza; F. Materiał jest miękki; G. Środki nadzwyczajne.
(2) Środki zaradcze: A, zmodyfikuj otwór wyciekowy; B, zmodyfikuj otwór wycieku; C, przytnij krawędź noża; D, kontroluj ilość kapiącego oleju, zmień typ oleju; E, obróbka powierzchni, polerowanie, zwracaj uwagę na zmniejszenie chropowatości powierzchni podczas obróbki; Zmień materiał, F, zmodyfikuj szczelinę zaślepiającą; G, przytnij nachylenie lub łuk na końcowej powierzchni ostrza stempla (zwróć uwagę na kierunek), użyj odkurzacza i dodaj powietrze do zaślepki w płycie mocującej.
4. Zróżnicowanie wielkości
(1) Przyczyny: A. Krawędź noża wypukłej i wklęsłej matrycy jest zużyta i tworzy zadziory (kształt jest za duży, otwór wewnętrzny jest za mały); B. Rozmiar projektu i prześwit są niewłaściwe, a dokładność przetwarzania jest niska; C. Pozycja zaślepienia stempla i wklęsłej wkładki formy Równe niewspółosiowość, nierówny prześwit; D, zużycie kołka prowadzącego i niewystarczająca średnica kołka; E, zużycie przewodnika; F, niewłaściwa regulacja odległości podajnika, docisk, poluzowanie; G, niewłaściwa regulacja wysokości zamknięcia formy; H, Poziom nacisku wkładki do zdzierania jest zużyty i nie ma funkcji nacisku (silnego nacisku) (ciągnięcie i obracanie materiału powoduje, że przebijanie jest małe); I. Wkładka wyładowcza jest zbyt głęboka, a przebicie jest zbyt duże; J. Właściwości mechaniczne materiału do tłoczenia są różne (wydłużenie wytrzymałościowe jest niestabilne); K. Podczas wykrawania siła wykrawania ciągnie materiał i powoduje zmianę wymiarów.
(2) Środki zaradcze: A. Zbadaj ostrze noża; B. Zmodyfikuj projekt, aby kontrolować dokładność obróbki; C. Dostosuj dokładność położenia i szczelinę zaślepiającą; D. Wymień kołek prowadzący; E. Wymień prowadnicę i tuleję; F. Ponownie wyreguluj podajnik; G, ponownie wyreguluj wysokość zamkniętej formy; H, przeszlifować lub wymienić wkładkę do zdzierania, zwiększyć funkcję docisku, wyregulować ciśnienie; Ja zmniejszam głębokość nacisku; J, wymienić materiał, kontrolować jakość paszy; K, stempel Czoło ostrza jest przycinane pod kątem lub łukiem (zwróć uwagę na kierunek), aby poprawić stan naprężenia podczas wykrawania. Jeśli jest to dozwolone, część rozładowcza jest umieszczana na bloku rozładowczym i dodana jest funkcja przewodnika.
5. Dżem
(1) Przyczyny: A. Niewłaściwa regulacja odległości podawania, dociskanie i luzowanie podajnika; B. Zmiana odległości karmienia podczas produkcji; C. Awaria podajnika; D. Materiał jest zakrzywiony, szerokość jest poza zakresem tolerancji, a zadziory są duże; E. Tłoczenie matrycy jest nieprawidłowe, spowodowane zgięciem sierpowym; F. Niewystarczająca średnica otworu materiału prowadzącego, górna matryca ciągnie materiał; G, pozycja zginania lub rozrywania nie jest płynna w górę iw dół; H. Funkcja zdzierania płyty prowadzącej jest nieprawidłowo ustawiona, a taśma jest zaklejona taśmą; I. Materiał jest cienki i wypacza się podczas karmienia; J. Forma jest nieprawidłowo ustawiona, a odchylenie pionowe od podajnika jest duże.
(2) Środki zaradcze: A. Ponowna korekta; B. Ponowna regulacja; C. Regulacja i konserwacja; D. Wymień materiał, aby kontrolować jakość paszy; E. Wyeliminuj sierpowe wygięcie paska materiału; F. Badanie i naprawa wypukłej i wklęsłej matrycy wykrawającej i prowadzącej; G. Wyreguluj siłę sprężyny zrywającej itp .; H. Zmodyfikuj materiał prowadnicy, aby zapobiec sklejaniu materiału; I. Zsumuj ciśnienie w górę iw dół między podajnikiem a formą i zainstaluj górne i dolne wyłączniki bezpieczeństwa wytłaczania; J. Ponownie postaw formę.
6. Materiał paska z wygięciem sierpowatym
(1) Przyczyny: A, zadziory (zwłaszcza na nośniku); B, zadziory materiałowe, brak przycinania formy; C, niewłaściwa głębokość stempla (zbyt głęboka lub zbyt płytka); D, zgniatanie części tłoczonych, w formie są wióry; E. Miejscowo prasowany materiał jest zbyt głęboki lub częściowo uszkodzony podczas prasowania; F. Projektowanie form.
(2) Środki zaradcze: A, przestudiuj najnowocześniejsze rozwiązania; B, zmień materiał, dodaj urządzenie do przycinania do formy; C, zresetuj głębokość stempla; D, wyczyść formę, rozwiąż problem przeskakiwania i zgniatania wiórów; E, sprawdź i wyreguluj wszystkich Wysokość wkładek do zdzierania i matrycy jest prawidłowa, a miejsce uszkodzenia jest badane; F. Przyjęto regulację całego mechanizmu gnącego.
7. Pęknięcie i odpryski stempla
(1) Przyczyny: A, przeskakiwanie wiórów, blokowanie wiórów, zakleszczanie się itp .; B, niewłaściwe podawanie, cięcie połowy materiału; C, niewystarczająca siła uderzenia; D, duże i małe stemple są zbyt blisko siebie, a materiał jest ciągnięty podczas wykrawania, powoduje pękanie małego stempla; E. Stempel i matryca są częściowo zbyt ostre; F. Luka zaślepiająca jest zbyt mała; G. Nie ma oleju do wykrawania lub używany olej do wykrawania jest bardziej lotny; H, szczelina po przebiciu jest nierówna, przesunięta, wypukłe i wklęsłe formy przeszkadzają; I. Precyzja wkładek zdzierających jest słaba lub zużyta, a funkcja precyzyjnego prowadzenia jest utracona; J. Forma nie jest prowadzona i zużyta; K. Wypukłe i wklęsłe materiały formy są nieprawidłowo dobrane, a ich twardość jest nieprawidłowa; I. Materiał prowadnicy (sworzeń) jest zużyty; m. Niewłaściwa instalacja uszczelek.
(2) Środki zaradcze: A. Rozwiąż problemy związane z przeskakiwaniem wiórów, zatykaniem się wiórów, zakleszczaniem itp .; B. Zwróć uwagę na karmienie, przycinanie paska materiału na czas i czyszczenie formy na czas; C. Zmodyfikuj projekt, aby zwiększyć ogólną wytrzymałość stempla i skrócić matrycę. Prosty rozmiar ostrza, zwróć uwagę na nachylenie lub łuk na końcu ostrza stempla i odetnij małą część; D. Długość małego stempla jest krótsza niż dużego stempla. E. Zmodyfikuj projekt; F. Kontroluj dokładność obróbki wypukłej i wklęsłej formy lub modyfikuj odstęp projektowy, a niewielka część szczeliny po wykrawaniu powinna zostać odpowiednio zwiększona; G. Dostosuj ilość tłoczonych kropli oleju lub zmień typ oleju; H. Sprawdź dokładność każdej części formującej i wyreguluj ją lub wymień, aby kontrolować dokładność przetwarzania; I, szkolenie lub zastępstwo; J. Wymień prowadnicę i tuleję prowadzącą, zwracaj uwagę na codzienną konserwację; K, wymień użyty materiał i zastosuj odpowiednią twardość; Ja, wymieniam materiał przewodnika; m, zmodyfikuj, ilość podkładek powinna być jak najmniejsza i użyj podkładek stalowych, Uszczelka pod matrycą musi być amortyzowana pod blokiem poduszki.
8. Zmienność wielkości deformacji zginania
(1) Przyczyny: A. Kołek prowadzący jest zużyty, a jego średnica jest niewystarczająca; B. Element prowadnicy gięcia ma słabą dokładność i zużycie; C. Wypukłość zginania i zużycie matrycy (spadek ciśnienia); D. Niewystarczający luz formy; E. Poślizg materiału, zginanie wypukłe i wklęsłe formy nie pełnią funkcji prowadzącej, a podczas gięcia nie stosuje się wstępnego ściskania; F. Struktura formy i wymiary projektu są słabe; G. Części wykrawane są zadziorami, powodującymi słabe zginanie; H. Gięcie W stemplu i wklęsłych formach jest więcej uszczelek, co powoduje niestabilne wymiary; I. Grubość materiału i zróżnicowanie wielkości; J. Kształt mechaniczny materiału i zmienność energii.
(1) Środki zaradcze: A, wymień kołek prowadzący; B, przeszlifuj ponownie lub wymień; C, przeszlifuj ponownie lub wymień; D, sprawdź, zmień; E, zmodyfikuj projekt, dodaj funkcję prowadzenia i wstępnej kompresji; F, zmień rozmiar projektu, rozłóż zgięcie, zwiększ kształt zginania itp .; G. Zbadaj ostrze pozycji materiału; H. Wyreguluj, użyj ogólnej stalowej podkładki; I. Zmień materiał, aby kontrolować jakość paszy; J. Zmień materiał, aby kontrolować jakość paszy.
9. Wysokość części wykrawanych (gdy jedna forma ma wiele części)
(2) Przyczyny: A, zadziory części wykrawanych; B. Części wykrawane są zmiażdżone, aw formie są wióry; C, wypukłe i wklęsłe formy (pozycje zginania) są ściśnięte lub uszkodzone; D, materiał jest obracany podczas wykrawania i ścinania; E, zużycie i utrata ciśnienia odpowiednich części prasujących z materiału; F. Niespójne wymiary rozdzierania w odpowiednich pozycjach rozrywania i cięcia oraz ścieranie krawędzi noża; G. Niespójne głębokości cięcia wstępnego odpowiednich delikatnych pozycji, ścieranie lub odpryskiwanie wypukłych i wklęsłych form; H. Wypukłe i wklęsłe odpowiednie części wypukłe Odpryskiwanie lub zużycie matrycy jest poważniejsze; I. Wady konstrukcji matrycy.
(2) Środki zaradcze: A. Zbadaj ostrze materiału; B. Wyczyść formę, aby rozwiązać problem unoszenia się wiórów; C. Przeszkolić lub wymienić na nowe części; D. Zbadaj krawędź wykrawania, wyreguluj lub dodaj funkcję silnego nacisku; E. Sprawdź, wykonaj konserwację lub wymianę; F. Napraw lub wymień, aby zapewnić stałe rozrywanie i cięcie; G. Sprawdź wstępnie wycięte wypukłe i wklęsłe warunki formy, konserwację lub wymianę narzędzia; H, sprawdź stan wypukłej i wklęsłej formy, konserwację lub wymianę narzędzia; I, modyfikuję projekt, dodaję regulację wysokości lub dodaję stację plastikową.
10. Niewłaściwa konserwacja
(1) Przyczyny: A. Forma nie jest niezawodna, a zaniedbanie w montażu powoduje odwrócenie kierunku i niewspółosiowość (w odniesieniu do różnych stacji) itp .; B. Wkładka, która przeszła przez szczelinę, nie została przywrócona do pierwotnego stanu.
(2) Środki zaradcze: A. Zmodyfikuj formę, aby zwiększyć niezawodną funkcję; B. Stosuj metody takie jak znakowanie na formie i dokonuj niezbędnych kontroli i potwierdzeń na taśmie materiałowej po zmontowaniu formy oraz sporządzaj pisemne zapisy dotyczące zapytań.
W produkcji tłoczenia bardzo ważna jest codzienna konserwacja formy, to znaczy codzienne sprawdzanie, czy maszyna do tłoczenia i forma są w normalnym stanie, takim jak tankowanie prowadnicy do tłoczenia oleju. Kontrola przed umieszczeniem formy na maszynie, kontrola ostrza, potwierdzenie zablokowania każdej części itp. Pozwala uniknąć wielu nieoczekiwanych wypadków. Naprawiając model, musisz najpierw pomyśleć, zanim to zrobisz, a następnie skrupulatnie zapisywać i gromadzić doświadczenie.